জিনলিয়াং যন্ত্রপাতি সর্বদা "লোক-ভিত্তিক, গ্রাহক প্রথম, সৎ ব্যবস্থাপনা এবং উইন-উইন সহযোগিতা" এর ব্যবসায়িক দর্শনের সাথে মেনে চলে।
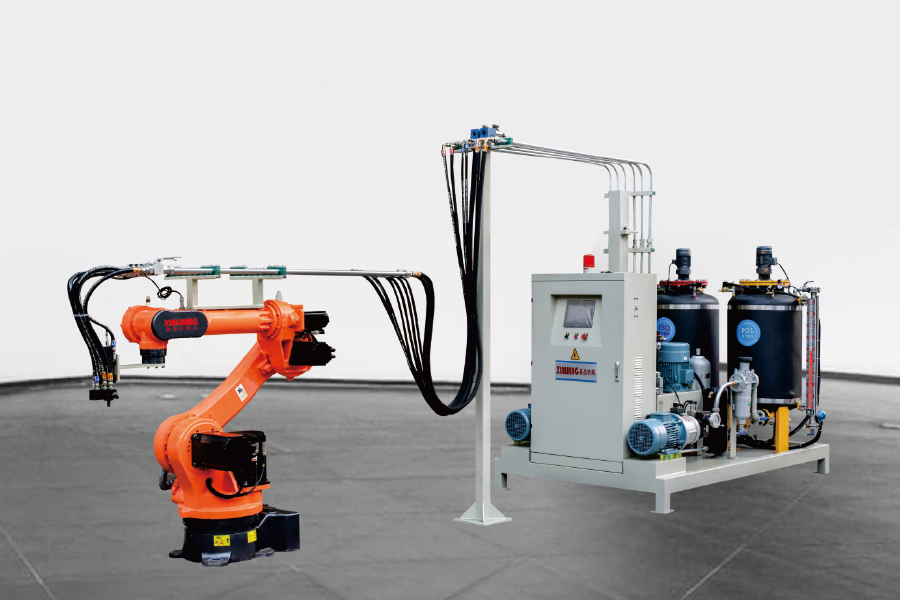
রোবট ব্র্যান্ডটি কাস্টমাইজ করা যায় এবং ছয় অক্ষের ম্যানিপুলেটর ব্যবহার করা হয়। এটি 24 ঘন্টা স্ব...
বিশদ দেখুন
একটি স্যান্ডউইচ প্যানেল লাইনে হাঁটুন এবং প্রেস বা ডাবল বেল্ট সমস্ত মনোযোগ আকর্ষণ করে। অর্থ সাধারণত সংরক্ষিত হয় বা অন্য কোথাও হারিয়ে যায়: মিশ্রণের মাথায়। অভিন্ন গঠনকারী হার্ডওয়্যারের সাথে লাগানো দুটি লাইন খুব ভিন্ন স্ক্র্যাপ হারে চলতে পারে কারণ একটি তার পলিওল-টু-আইসোসায়ানেট অনুপাত স্থিতিশীল রাখে এবং একটি সমান শট রাখে, অন্যটি শিফটের মধ্যে চলে যায়।
এটি সামনের উপসংহার, এবং এটি উভয় উত্পাদন রুটের জন্যই ধারণ করে — ক্রমাগত ডাবল-বেল্ট লাইন যা একটি চলমান মুখের উপর ফোম ঢেলে দেয় এবং ছাঁচ-ভিত্তিক লাইন যেখানে একটি ট্র্যাক- বা রোবট-মাউন্ট করা মাথা একটি গহ্বরে একটি মিটারযুক্ত শট ইনজেক্ট করে। এই গাইডের বাকি অংশে একটি পলিউরেথেন স্যান্ডউইচ প্যানেল মেশিনে আসলে কী অন্তর্ভুক্ত থাকে, যেখানে ফোম সরঞ্জামগুলি তার সংরক্ষণ উপার্জন করে এবং কোন নির্দিষ্টকরণগুলি ক্রয় আদেশে লেখার যোগ্য।
শব্দগুচ্ছ শিথিলভাবে ব্যবহৃত হয়। কিছু সরবরাহকারী সম্পূর্ণ লাইন মানে; ক্রেতারা প্রায়ই শুধুমাত্র ফোমিং সরঞ্জাম বোঝায়। একটি ওয়ার্কিং সিস্টেমে সাধারণত পাঁচটি ব্লক থাকে:
ক্রমাগত এবং অবিচ্ছিন্ন লাইনগুলি এই কোরটি ভাগ করে তবে এটিকে ভিন্নভাবে লোড করে৷ একটি অবিচ্ছিন্ন লাইনে মাথা প্রায়ই স্থির থাকে এবং বেল্টটি তার নীচে চলে যায়; আউটপুট প্রতি মিনিটে কিলোগ্রামে পরিমাপ করা হয়, এবং চলমান ঘন্টার অনুপাতের স্থায়িত্ব একক-শট নির্ভুলতার চেয়ে বেশি বিষয়। একটি ছাঁচের রেখায় মাথা ঘুরছে, এবং মেট্রিক হল প্রতি শটে গ্রাম: একটি 1,200 × 2,400 মিমি প্যানেল যার একটি 50 মিমি কোর 40 kg/m³ এ প্রায় ছয় কিলোগ্রাম ফোমের প্রয়োজন, ক্রিম সময় শেষ হওয়ার আগে সমানভাবে স্থাপন করা।
উচ্চ-চাপের মেশিনগুলি একটি ছোট মিক্সিং চেম্বারের ভিতরে 100-200 বারে দুটি প্রবাহের সাথে সংঘর্ষ করে এবং সেই সংঘর্ষের শক্তি মিশ্রণটি করে। নিম্ন-চাপের মেশিনগুলি প্রায় 5-20 বারে যান্ত্রিকভাবে উপাদানগুলিকে আলোড়িত করে এবং সাধারণত কোষের গঠন তৈরি করতে নিউক্লিয়েটিং বায়ুর উপর নির্ভর করে।
প্যানেলের মান যেমন EN 14509 এবং প্রকাশিত সরঞ্জাম ডেটা অনুসারে, অনমনীয় PU প্যানেল কোরগুলি সাধারণত 30 থেকে 50 kg/m³ এর মধ্যে নির্দিষ্ট করা হয়। শূন্যতা ছাড়াই সেই ব্যান্ডের নীচের প্রান্তে পৌঁছানো নির্ভর করে কতটা সূক্ষ্ম এবং এমনকি কোষের গঠনও, কারণ মোটা কোষগুলি ল্যামিনেটরের চাপে ভেঙে পড়ে এবং প্যানেলের প্রস্থ জুড়ে ঘনত্বের তারতম্য ছেড়ে যায়।
আনুগত্যের ক্ষেত্রেও একই যুক্তি প্রযোজ্য: ইম্পিংমেন্ট-মিশ্রিত ফেনা মুখের ত্বককে আরও ধারাবাহিকভাবে ভিজিয়ে দেয়, যা করাত বা পরিচালনার সময় ডিলামিনেশনের ঝুঁকি কমায়।
 রকার আর্ম সহ দুই-কম্পোনেন্ট পলিউরেথেন হাই প্রেসার ফোমিং ইনজেকশন মেশিন ছাঁচ-ভিত্তিক প্যানেল উত্পাদনের জন্য 180° রকার-আর্ম ইনজেকশন, PLC নিয়ন্ত্রণ, এবং HB-20 থেকে HB-400 মডেল সহ একটি দুই-কম্পোনেন্ট উচ্চ-চাপযুক্ত PU ফোমিং ইনজেকশন মেশিন। পণ্য দেখুন →
ছাঁচ-ভিত্তিক প্যানেল উত্পাদনের জন্য, একটি ট্র্যাক, একটি XY গ্যান্ট্রি বা একটি রোবট-মাউন্ট করা মাথা সহ একটি দুই-উপাদানের উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনটি স্বাভাবিক সূচনা পয়েন্ট। সর্বাধিক শট ওজন, অনুপাত উইন্ডো এবং ট্রাভার্স গতি প্রথমে ঠিক করুন; লাইনের অন্য সবকিছু ঐ তিনটি সংখ্যার চারপাশে অভিযোজিত হতে পারে।
প্যানেল পরিবার স্থির হয়ে গেলে সাইজিং একটি ছোট ব্যায়াম। সর্বাধিক শট ওজন পেতে লক্ষ্য ঘনত্ব দ্বারা বৃহত্তম প্যানেল ভলিউম গুণ করুন, তারপর প্রতি মিনিটে কিলোগ্রামে অবিচ্ছিন্ন আউটপুট পেতে সেই শট দ্বারা প্রতি ঘন্টায় প্যানেলগুলিকে গুণ করুন। দুটি সংখ্যার ক্রেতারা ভুলে যাওয়ার প্রবণতা রাখে: অনুপাত উইন্ডোটি সম্পূর্ণ আউটপুট পরিসীমা জুড়ে পাম্পগুলিকে ধরে রাখতে হবে এবং ছাঁচের বিন্যাসের জন্য মাথার অবস্থান নির্ভুলতা দাবি করে।
| সিদ্ধান্ত বিন্দু | ক্রমাগত ডবল-বেল্ট লাইন | বিচ্ছিন্ন ছাঁচ বা ক্যারোজেল লাইন |
|---|---|---|
| সাধারণ ব্যাচের আকার | দীর্ঘ রান, একটি প্যানেল পরিবার, উচ্চ ভলিউম | ছোট থেকে মাঝারি ব্যাচ, ঘন ঘন পণ্য পরিবর্তন |
| কি ফেনা সরঞ্জাম রাখা আবশ্যক | আউটপুট কেজি/মিনিট এবং অনুপাত স্থিতিশীলতা চলার ঘন্টা জুড়ে | শট ওজন নির্ভুলতা এবং মাথা পজিশনিং পুনরাবৃত্তিযোগ্যতা |
| মাথা নড়াচড়া | স্থির বা ট্র্যাভার্সিং ঢালা বিন্দু, নীচে বেল্ট চলন্ত | ট্র্যাক, XY গ্যান্ট্রি বা ছয়-অক্ষের রোবট |
| ব্লোয়িং এজেন্ট হ্যান্ডলিং | Pentane বা HFO একটি বড় স্কেলে প্রিমিক্স এবং নিরাপত্তা ব্যবস্থা সহ | একই রসায়ন, ছোট বাফার ভলিউম |
| প্রথমে নির্দিষ্ট করুন | লক্ষ্য ঘনত্বে কেজি/মিনিট, বেল্ট স্পিড রেঞ্জ, সাইড সিল ডিজাইন | শট আকার পরিসীমা, ছাঁচ সংখ্যা, চক্র সময় |
যেখানে একটি তৃতীয় প্রবাহের প্রয়োজন হয় - একটি রঙের পেস্ট, একটি অনুঘটক প্যাকেজ বা PIR ফর্মুলেশনের জন্য একটি পৃথক পলিওল - একটি তিন-কম্পোনেন্ট মেশিন মূল লাইনের মধ্য দিয়ে যোজককে জোর করার পরিবর্তে একটি স্বাধীন মিটারিং সার্কিট যোগ করে।
 থ্রি-কম্পোনেন্ট পলিউরেথেন হাই প্রেসার ফোমিং ইনজেকশন মেশিন 1 ISO এবং 2 POLY ট্যাঙ্ক এবং দ্বৈত-ঘনত্ব ক্ষমতা সহ রঙ পেস্ট, অনুঘটক, বা PIR পলিওলের জন্য একটি স্বাধীন মিটারিং সার্কিট যোগ করে। পণ্য দেখুন →
আপনি যদি এখনও কনফিগারেশন তুলনা করা হয়, আমাদের PU ফোম উত্পাদন সরঞ্জাম সম্পূর্ণ ক্রেতার গাইড প্যানেল দ্বারা একই স্পেসিফিকেশন পর্যায় প্যানেল মাধ্যমে হাঁটা.
এজেন্ট পছন্দের কারণে বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি সরঞ্জামের আকার পরিবর্তন হয়। মন্ট্রিল প্রোটোকলের কিগালি সংশোধনীর অধীনে এইচএফসিগুলি পর্যায়ক্রমে হ্রাস করা হচ্ছে এবং প্যানেল প্রযোজকরা মূলত সাইক্লোপেন্টেন, এইচএফও মিশ্রণ বা জল-সহায়ক সিস্টেমে চলে গেছে। সাইক্লোপেন্টেন দাহ্য এবং এর ফুটন্ত পয়েন্ট কম, তাই এটি মেশিনের স্পেসিফিকেশন পরিবর্তন করে: বিস্ফোরণ-প্রমাণ বৈদ্যুতিক সরঞ্জাম, নাইট্রোজেন কম্বল, বায়ুচলাচল, গ্যাস সনাক্তকরণ এবং একটি বন্ধ লুপ যা বায়ুমণ্ডলে তরলকে কখনই প্রকাশ করে না।
পেন্টেন সরাসরি ইনজেকশন দেওয়ার বিকল্প হল এটিকে প্রথমে পলিওলের সাথে মিক্স করা। একটি প্রিমিক্স সিস্টেম একটি নিয়ন্ত্রিত তাপমাত্রা এবং চাপে মিশ্রণটিকে ধরে রাখে, যা মিশ্রণের মাথাতে পৌঁছানো ব্লোয়িং এজেন্টের ঘনত্বকে স্থিতিশীল করে - পেন্টেন-ব্লোন প্যানেলে ঘনত্বের প্রবাহ এবং পৃষ্ঠের ত্রুটির স্বাভাবিক কারণ। এটি ঢালা বিন্দুতে মুক্তি পাওয়া ফ্রি পেন্টেনকেও হ্রাস করে, যা নিরাপত্তা এবং খরচ উভয়ের জন্যই গুরুত্বপূর্ণ।
 পলিউরেথেন ফোমিংয়ের জন্য সাইক্লোপেন্টেন পলিওল প্রিমিক্স সিস্টেম মিক্সিং হেডের আগে পেন্টেন ঘনত্ব স্থিতিশীল করে, মাল্টি-স্টেজ ট্যাঙ্ক, মিটারিং পাম্প, পিএলসি কন্ট্রোল এবং পেন্টেন-ব্লোন প্যানেল লাইনে ঘনত্বের প্রবাহ কমাতে সেকেন্ডারি স্টিরিং ব্যবহার করে। পণ্য দেখুন →
ইতিমধ্যেই পেন্টেন চলমান লাইনগুলির জন্য, একটি নতুন মিটারিং ইউনিট বিবেচনা করার আগে ঘনত্বের বৈচিত্র্যকে শক্ত করার জন্য একটি প্রিমিক্স ইউনিট প্রায়শই সবচেয়ে সস্তা উপায়।
একটি ছাঁচ-ভিত্তিক লাইনে ক্রমটি স্থির করা হয়েছে: অপারেটর বা রোবট নীচের দিকের দিকে রাখে, মিক্সিং হেডের নীচে ক্যারিয়ার সূচী দেয়, গহ্বর জুড়ে ভ্রমণ করার সময় মাথাটি শটটি ঢেলে দেয়, উপরের দিকের মুখটি স্থাপন করা হয় এবং ছাঁচটি বন্ধ হয়ে যায়, ফোম জেলের সময় প্রেসটি ধরে থাকে এবং প্যানেলটি ট্রিট করা হয়। চক্রের সময় যন্ত্র দ্বারা নয়, রসায়ন দ্বারা সেট করা হয় — তবে সেই চক্রটি তার তাত্ত্বিক সর্বনিম্নভাবে চলতে পারে কিনা তা যন্ত্র সিদ্ধান্ত নেয়।
যে লেআউট ড্রাইভ চক্র সময় দুটি বিবরণ. প্রথমটি হল ফেনাটি তরল থাকা অবস্থায় মাথাকে যে দূরত্বে যেতে হবে; একটি ধীর ট্র্যাভার্স হয় একটি ছোট গহ্বর বা একটি দীর্ঘ ক্রিম সময় জোর করে। দ্বিতীয়টি হল ছাঁচের তাপমাত্রা, যে কারণে প্যানেল লাইনগুলি সাধারণত মিটারিং ইউনিটের মতো একই নিয়ন্ত্রণ ব্যবস্থায় ছাঁচের সার্কিটকে বেঁধে রাখে।
আপনি স্বাক্ষর করার আগে, লিখিতভাবে এই সাতটি পয়েন্ট রাখুন:
নিংবো-ভিত্তিক হিসাবে পলিউরেথেন ফোমিং সরঞ্জাম প্রস্তুতকারক মিটারিং ইউনিট, মিক্সিং হেড এবং প্রোডাকশন লাইনে কাজ করে, আমরা বেশিরভাগ অনুসন্ধানে একই প্যাটার্ন দেখতে পাই: ফর্মিং হার্ডওয়্যারটি বিশদভাবে নির্দিষ্ট করা হয়েছে, যখন ফোমের দিকটি শেষ মিনিটে বাকি আছে। এটা ভুল পথ রাউন্ড.
রোবট ব্র্যান্ডটি কাস্টমাইজ করা যায় এবং ছয় অক্ষের ম্যানিপুলেটর ব্যবহার করা হয়। এটি 24 ঘন্টা স্ব...
বিশদ দেখুন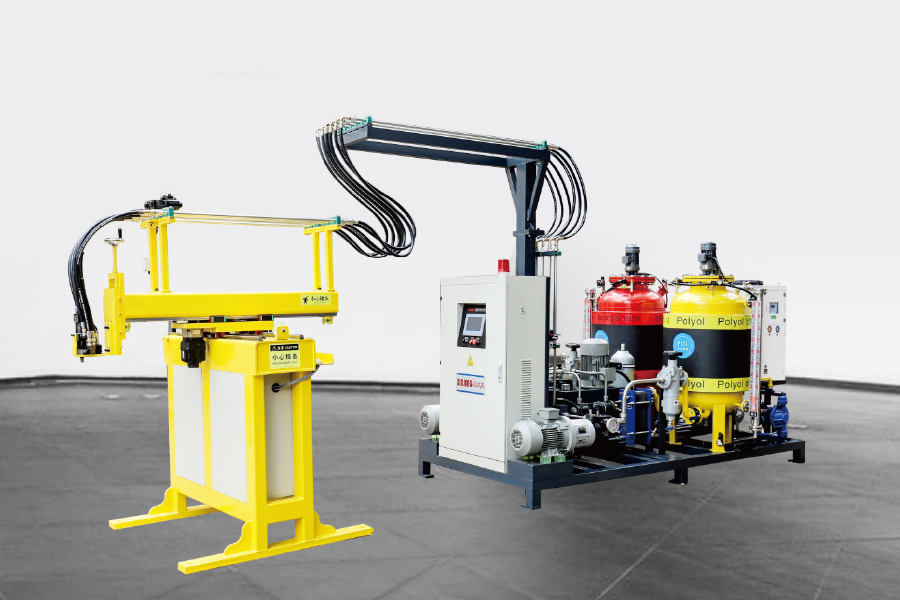
সার্ভো মোটর কন্ট্রোলের মাধ্যমে, একটি তিন অক্ষের ম্যানিপুলেটর ব্যবহার করে, প্রোগ্রামটি প্রোগ্রামিং...
বিশদ দেখুন
প্রচলিত পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 180 ° ঘূর্ণন ইনজেকশনের জন্য একটি রকার আর্ম ব্যবহার...
বিশদ দেখুন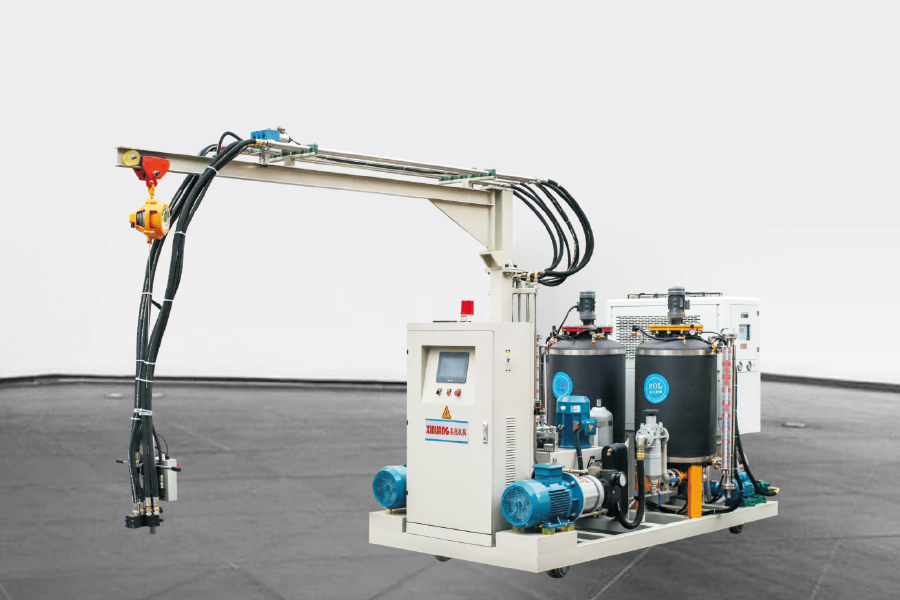
ট্র্যাক সহ দ্বি-উপাদান পলিউরিথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনে প্রচলিত ফোমিং মেশিনের মতো একই কনফি...
বিশদ দেখুন
দ্য ত্রি-উপাদান পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 1 আইএসও ট্যাঙ্ক এবং 2 টি পলি ট্যাঙ্...
বিশদ দেখুন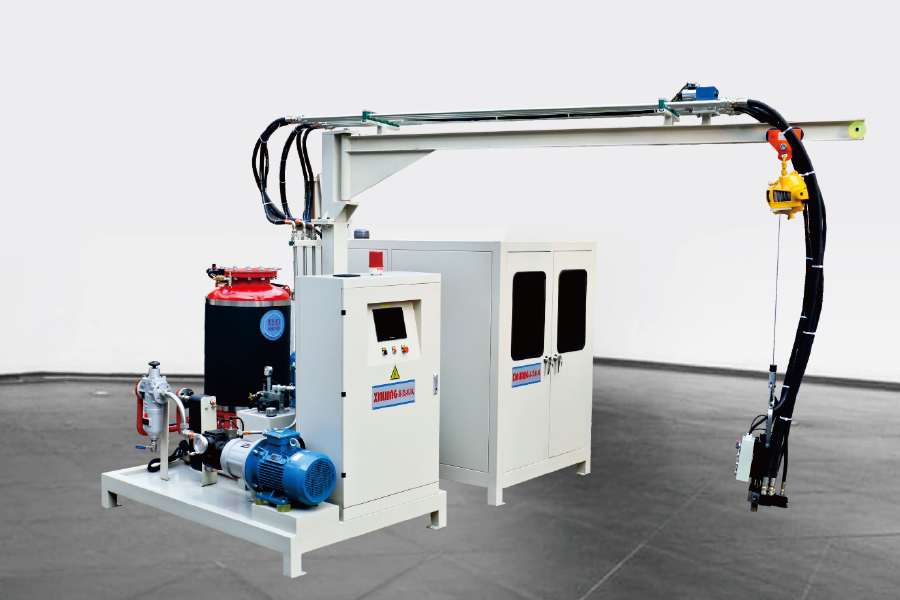
সাইক্লোপেন্টেন পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনটির অর্থ পলিটিতে সাইক্লোপেনটেন থাকে। সাইক্লো...
বিশদ দেখুন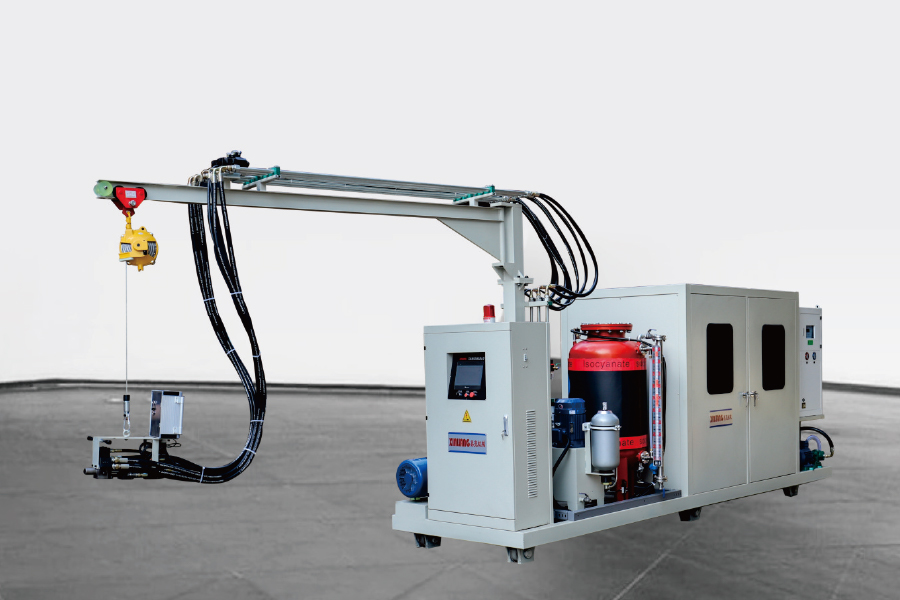
কনফিগারেশনটি সাইক্লোপেন্টেন উচ্চ-চাপ ফোমিং মেশিনের সমান। পার্থক্যটি হ'ল কিছু গ্রাহক কারখানার...
বিশদ দেখুন
সাইক্লোপেন্টেন প্রিমিক্সিং সিস্টেমের কার্যনির্বাহী নীতি পলিউরেথেন পণ্যগুলির পরবর্তী উত্পাদনের ...
বিশদ দেখুন