জিনলিয়াং যন্ত্রপাতি সর্বদা "লোক-ভিত্তিক, গ্রাহক প্রথম, সৎ ব্যবস্থাপনা এবং উইন-উইন সহযোগিতা" এর ব্যবসায়িক দর্শনের সাথে মেনে চলে।
রোবট ব্র্যান্ডটি কাস্টমাইজ করা যায় এবং ছয় অক্ষের ম্যানিপুলেটর ব্যবহার করা হয়। এটি 24 ঘন্টা স্ব...
বিশদ দেখুন
একটি রেফ্রিজারেটর প্ল্যান্ট যা ঘরে ক্যাবিনেট ফোমিং আনার সিদ্ধান্ত নেয় সাধারণত একই প্রশ্ন দিয়ে শুরু হয়: যদি লক্ষ্যমাত্রা স্থিতিশীল ঘনত্ব, শূন্যতা না থাকে এবং পাঁচ মিনিটের মধ্যে ডেমল্ড সময় হয় তবে পলিউরেথেন ফোম তৈরির আসলে কী চাহিদা? উত্তরটি খুব কমই একটি মেশিনের ডেটাশিটে মুদ্রিত হয়। এটি মিশ্র অনুপাত, দুটি উপাদানের তাপমাত্রা এবং শটটি গহ্বরে পাড়ার উপায়ে বাস করে।
সংক্ষিপ্ত সংস্করণ: পলিউরেথেন ফোম উত্পাদন একটি রাসায়নিক বিক্রিয়ার সাথে সংযুক্ত একটি নির্ভুলতা পরিমাপ প্রক্রিয়া। অনুপাত, মিশ্রণ শক্তি এবং ইনজেকশন প্যাটার্ন নিয়ন্ত্রণ করুন এবং ফেনা অনুমানযোগ্যভাবে আচরণ করে। তাদের যেকোনো একটির নিয়ন্ত্রণ হারান, এবং ছাঁচের চাপের পরিমাণ অংশটি উদ্ধার করবে না।
নীচের অংশগুলি কাঁচামালের ট্যাঙ্ক থেকে ডেমল্ড স্টেশন পর্যন্ত প্রক্রিয়া অনুসরণ করে, উচ্চ-চাপ এবং নিম্ন-চাপ সিস্টেমগুলি কোথায় বিচ্ছিন্ন হয় তা ব্যাখ্যা করে এবং কোন সরঞ্জামের কনফিগারেশন কোন উত্পাদন স্কেলে উপযুক্ত তা নির্ধারণ করে।
দুটি তরল স্রোত মিশ্রণের মাথায় মিলিত হয়। এ-সাইড হল একটি পলিওল মিশ্রণ: পলিওল, অনুঘটক, সার্ফ্যাক্ট্যান্ট, ব্লোয়িং এজেন্ট এবং অনেক কঠোর ফর্মুলেশনে জল। বি-সাইড হল একটি আইসোসায়ানেট, প্রায়শই অনমনীয় ফোমের জন্য পলিমেরিক MDI বা নমনীয় গ্রেডের জন্য MDI/TDI মিশ্রণ। মিক্সিং হেডের নিচের দিকের সবকিছুই সঠিক সময়ে সঠিক অনুপাত, তাপমাত্রা এবং চাপে এই দুটি স্ট্রিম সরবরাহ করার জন্য বিদ্যমান।
অনুপাতটি সাধারণত কেনার সময় যতটা না হয় তার চেয়ে বেশি মনোযোগের দাবি রাখে। অনমনীয় ফেনা সাধারণত 100 এবং 110 এর মধ্যে একটি সূচকে চালিত হয়, যেখানে সূচকটি স্টোচিওমেট্রিক প্রয়োজনীয়তার সাথে প্রকৃত আইসোসায়ানেট চার্জের তুলনা করে। কয়েক শতাংশ পয়েন্টের ড্রিফ্ট কোষের গঠন, কম্প্রেশন শক্তি এবং ডেমোল্ড আচরণ পরিবর্তন করে এবং একবার ফেনা উঠলে এটি সংশোধন করা খুব কঠিন।
এই উইন্ডোগুলি ফর্মুলেশন দ্বারা সেট করা হয়, কিন্তু সেগুলি শুধুমাত্র তখনই পুনরুত্পাদনযোগ্য হয় যখন মেশিনটি একই শট ওজন, অনুপাত এবং প্রতি চক্রে মিশ্রণের গুণমানের পুনরাবৃত্তি করে।
একটি ভাল-চালিত লাইনে, পলিউরেথেন ফোম উত্পাদন একটি নির্দিষ্ট ক্রম অনুসরণ করে যে অংশটি একটি রেফ্রিজারেটর ক্যাবিনেট বা একটি গাড়ির সিট প্যাড।
নীচের চিত্রটি দেখায় যে কীভাবে এই পদক্ষেপগুলি একটি সাধারণ উচ্চ-চাপ ফোমিং ইনস্টলেশনে ম্যাপ করে।
একক বৃহত্তম সরঞ্জামের সিদ্ধান্ত হল মিশ্রণের নীতি, কারণ এটি রক্ষণাবেক্ষণের রুটিন, দ্রাবক ব্যবহার এবং ন্যূনতম শট আকার লাইনটি নির্ভরযোগ্যভাবে পরিচালনা করতে পারে।
| আইটেম | উচ্চ চাপ ফোমিং | কম চাপ ফোমিং |
|---|---|---|
| মিশ্রণ পদ্ধতি | একটি ছোট চেম্বারে impingement মিশ্রিত | একটি মিক্সিং চেম্বারে যান্ত্রিক আলোড়ন |
| কাজের চাপ | মোটামুটি 100-200 বার | মোটামুটি 5-20 বার |
| চেম্বার পরিষ্কার | সাধারণত শট মধ্যে স্ব-পরিষ্কার | সাধারণত দ্রাবক ফ্লাশিং প্রয়োজন |
| ছোট শট পুনরাবৃত্তিযোগ্যতা | অনেক উঁচুতে | চেম্বারের ভলিউম দ্বারা সীমাবদ্ধ |
| সাধারণ অ্যাপ্লিকেশন | রেফ্রিজারেশন ক্যাবিনেট, স্বয়ংচালিত অংশ, প্রযুক্তিগত ফেনা | আসবাবপত্র, অনমনীয় প্যানেল, কম আয়তনের কাজ |
বেশিরভাগ গাছপালা একটি একক উচ্চ-চাপ ইনজেকশন মেশিন দিয়ে শুরু করে এবং পরে অটোমেশন যোগ করে। প্রথম সিদ্ধান্ত হল দুই-উপাদান বা তিন-উপাদান: একটি দুই-উপাদান একক মিটার পলিওল এবং আইসোসায়ানেট, যখন তিন-উপাদান একক তৃতীয় স্ট্রীম যোগ করে, সাধারণত একটি ব্লোয়িং এজেন্ট, রঙ্গক বা সংযোজন যা পলিওলে আগে থেকে মিশ্রিত করা যায় না।
 দুই-কম্পোনেন্ট পলিউরেথেন হাই প্রেসার ফোমিং ইনজেকশন মেশিন প্রচলিত পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 180° ঘূর্ণন ইনজেকশনের জন্য একটি রকার আর্ম ব্যবহার করে। রকার হাতের দৈর্ঘ্য কাস্টমাইজ করা যেতে পারে। এটা আমি... পণ্য দেখুন →
পেব্যাক সাধারণত কাঁচা গতির পরিবর্তে পুনরাবৃত্তিযোগ্যতা থেকে আসে। একটি আঁটসাঁট ব্যান্ডের ভিতরে শটের ওজন ধরে রাখে এমন একটি মেশিন স্ক্র্যাপ এবং ওভারপ্যাকিংকে অনেক বেশি নির্ভরযোগ্যভাবে কমিয়ে দেয় যা সহজভাবে দ্রুত সাইকেল চালায়।
একটি একক মেশিন এবং একটি নির্দিষ্ট ছাঁচ একটি বিন্দু পর্যন্ত ভাল কাজ করে। একবার একটি ছাঁচ লোড, বন্ধ, ফেনা, নিরাময় এবং আনলোড করার জন্য প্রয়োজনীয় সময়ের চেয়ে ডেমোল্ড সময় কম হলে, সেই ছাঁচটি আর মেশিনকে ব্যস্ত রাখতে পারে না। এই ফাঁক যে লাইন লেআউট বন্ধ করার জন্য ডিজাইন করা হয়, এবং এটা কারণ পলিউরেথেন ফোমিং সরঞ্জাম পরিসর বিভিন্ন আর্কিটেকচারে বিভক্ত।
 টার্নটেবল ফোম ইনজেকশন মেশিন উত্পাদন লাইন টার্নটেবল ফোমিং ইনজেকশন মেশিন উত্পাদন লাইনে একটি টার্নটেবল এবং মূল উপাদান হিসাবে একটি হ্রাস মোটর রয়েছে এবং টার্নটেবলে একাধিক ছাঁচ স্টেশন রয়েছে ... পণ্য দেখুন →
Takt সময় এবং অংশ মিশ্রণ নির্বাচন করুন. বিভিন্ন অংশে চলমান একটি উদ্ভিদ সাধারণত দীর্ঘ নিরাময়কারী লুপের চেয়ে দ্রুত ছাঁচ পরিবর্তন থেকে বেশি লাভ করে।
ব্লোয়িং এজেন্ট নির্বাচন ইনসুলেশন কর্মক্ষমতা এবং লাইনের চারপাশে নিরাপত্তা সরঞ্জাম উভয়ই চালায়। সাইক্লোপেন্টেন রেফ্রিজারেটর ক্যাবিনেট এবং অনমনীয় নিরোধক প্যানেলের জন্য সাধারণ পছন্দ হয়ে উঠেছে কারণ এটির কম গ্লোবাল ওয়ার্মিং সম্ভাবনা, কিন্তু এটি দাহ্য, যা সাইটে বায়ুচলাচল, বৈদ্যুতিক শ্রেণিবিন্যাস এবং উপাদান পরিচালনা পদ্ধতি পরিবর্তন করে।
একটি সাইক্লোপেন্টেন প্রিমিক্স সিস্টেম নিয়ন্ত্রিত তাপমাত্রা এবং চাপের অধীনে পলিওলে ব্লোয়িং এজেন্টকে মিশ্রিত করে, তাই মিশ্র পলিওল ইতিমধ্যেই ব্লোয়িং এজেন্ট বহনকারী ইনজেকশন মেশিনে পৌঁছে। মিক্সিং হেডে আলাদাভাবে তরল সাইক্লোপেন্টেন ইনজেকশনের সাথে তুলনা করে, প্রিমিক্সিং একটি আরও অভিন্ন কোষের কাঠামো দেয় এবং ঘনীভূত দাহ্য তরলকে বন্ধ লুপের ভিতরে রাখে।
 সাইক্লোপেন্টেন প্রিমিক্স সিস্টেম সাইক্লোপেন্টেন প্রিমিক্সিং সিস্টেমের কাজের নীতি সঠিকভাবে পরিমাপ করুন এবং বিভিন্ন পলিউরেথেন কাঁচামাল যেমন আইসোসায়ানেট, পলিথার পলিওল, অনুঘটক, ফোমিন... পণ্য দেখুন →
পুরানো ফ্লুরোকার্বন সিস্টেম থেকে দূরে রূপান্তরিত উদ্ভিদের জন্য, প্রিমিক্স রুটটি প্রায়শই আরও পরিচালনাযোগ্য পথ, কারণ বিদ্যমান ইনজেকশন মেশিনটি প্রায়শই আপডেট করা সিল এবং সংশোধিত নিয়ন্ত্রণ পরামিতিগুলির সাথে ধরে রাখা যেতে পারে।
একবার ইকুইপমেন্ট ইন্সটল এবং ক্যালিব্রেট করা হয়ে গেলে, মুষ্টিমেয় ভেরিয়েবল বেশিরভাগ মানের সমস্যার জন্য দায়ী:
বেশিরভাগ ত্রুটি, শূন্যতা এবং ছোট শট থেকে ঘনত্বের তারতম্য এবং পৃষ্ঠের ফোস্কা, সেই পাঁচটির মধ্যে একটিতে ফিরে আসে। ক্রমানুসারে তাদের মাধ্যমে কাজ করা এলোমেলোভাবে পরামিতি সামঞ্জস্য করার চেয়ে দ্রুততর, এবং সাধারণ PU ফেনা ত্রুটি এবং তাদের সংশোধন একটি ফল্ট প্রথম প্রদর্শিত হলে একটি দরকারী চেকলিস্ট.
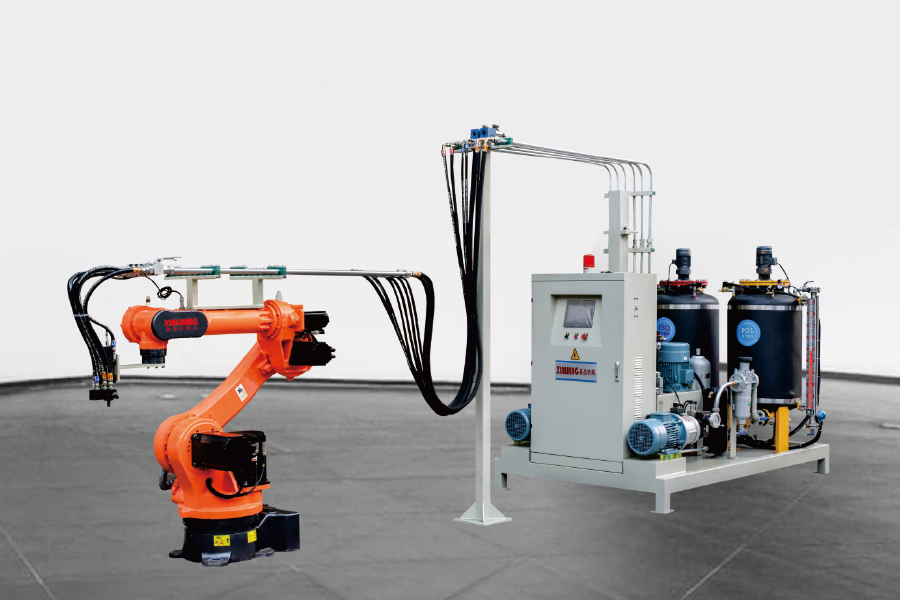
রোবট ব্র্যান্ডটি কাস্টমাইজ করা যায় এবং ছয় অক্ষের ম্যানিপুলেটর ব্যবহার করা হয়। এটি 24 ঘন্টা স্ব...
বিশদ দেখুন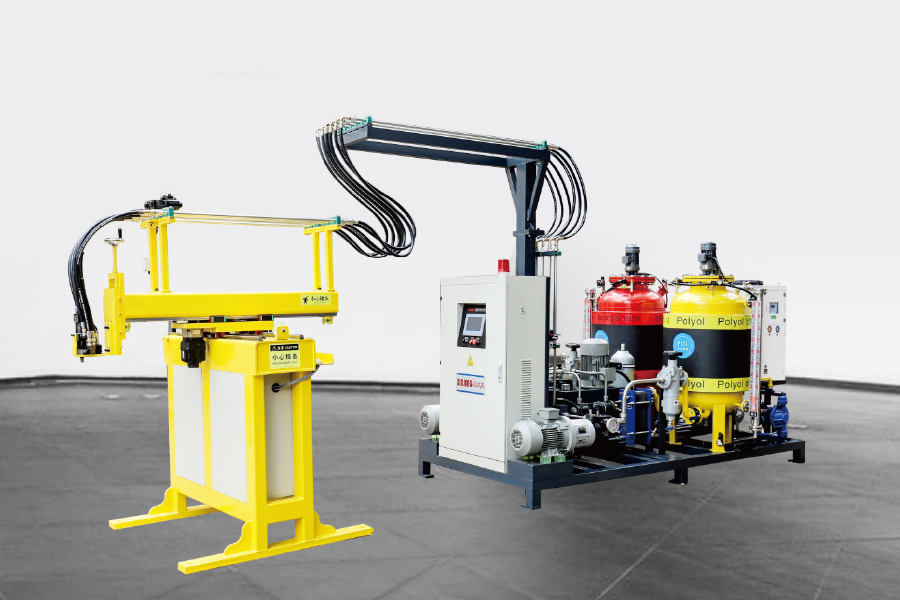
সার্ভো মোটর কন্ট্রোলের মাধ্যমে, একটি তিন অক্ষের ম্যানিপুলেটর ব্যবহার করে, প্রোগ্রামটি প্রোগ্রামিং...
বিশদ দেখুন
প্রচলিত পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 180 ° ঘূর্ণন ইনজেকশনের জন্য একটি রকার আর্ম ব্যবহার...
বিশদ দেখুন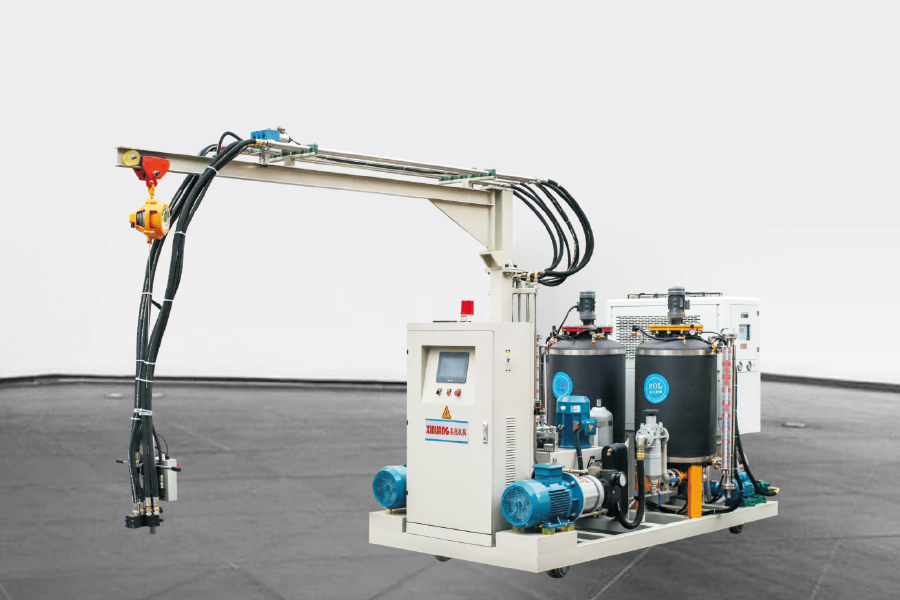
ট্র্যাক সহ দ্বি-উপাদান পলিউরিথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনে প্রচলিত ফোমিং মেশিনের মতো একই কনফি...
বিশদ দেখুন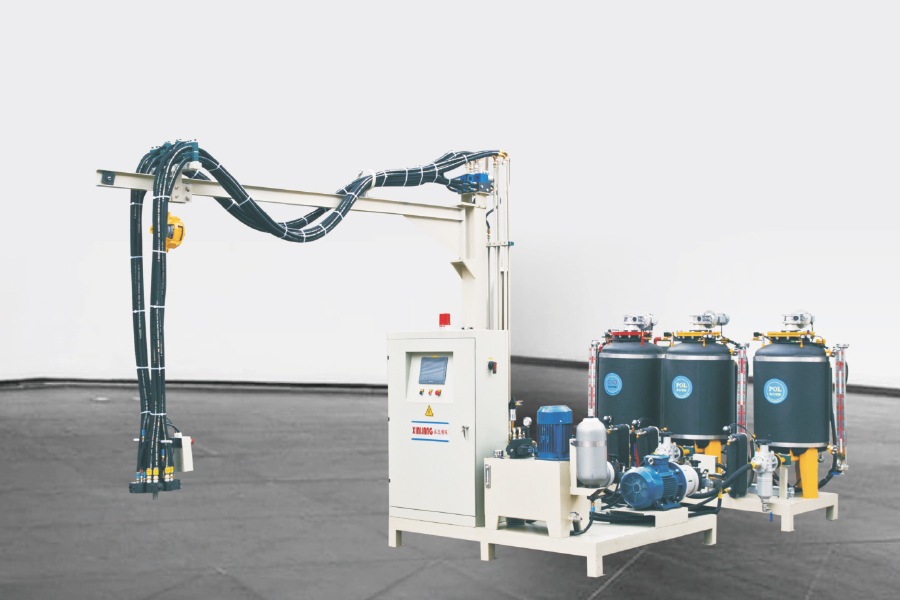
দ্য ত্রি-উপাদান পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 1 আইএসও ট্যাঙ্ক এবং 2 টি পলি ট্যাঙ্...
বিশদ দেখুন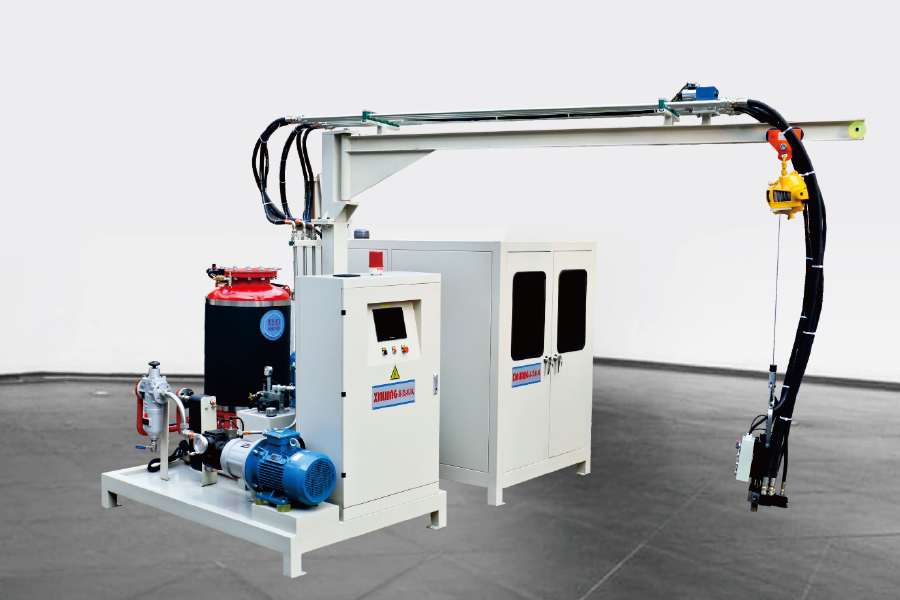
সাইক্লোপেন্টেন পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনটির অর্থ পলিটিতে সাইক্লোপেনটেন থাকে। সাইক্লো...
বিশদ দেখুন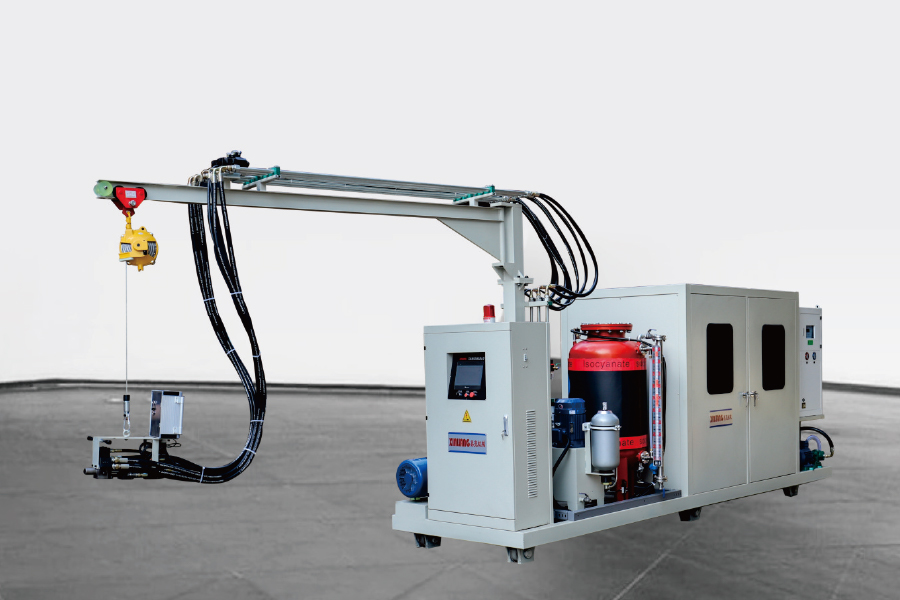
কনফিগারেশনটি সাইক্লোপেন্টেন উচ্চ-চাপ ফোমিং মেশিনের সমান। পার্থক্যটি হ'ল কিছু গ্রাহক কারখানার...
বিশদ দেখুন
সাইক্লোপেন্টেন প্রিমিক্সিং সিস্টেমের কার্যনির্বাহী নীতি পলিউরেথেন পণ্যগুলির পরবর্তী উত্পাদনের ...
বিশদ দেখুন