জিনলিয়াং যন্ত্রপাতি সর্বদা "লোক-ভিত্তিক, গ্রাহক প্রথম, সৎ ব্যবস্থাপনা এবং উইন-উইন সহযোগিতা" এর ব্যবসায়িক দর্শনের সাথে মেনে চলে।
রোবট ব্র্যান্ডটি কাস্টমাইজ করা যায় এবং ছয় অক্ষের ম্যানিপুলেটর ব্যবহার করা হয়। এটি 24 ঘন্টা স্ব...
বিশদ দেখুন
গ্যারেজের দরজার জন্য কেনা একটি লাইনে একটি 9 মিটার ফ্রিজার প্যানেল অর্ডার উদ্ধৃত করে একটি কোল্ড-স্টোর প্যানেল প্ল্যান্টের ছবি: দুটি মোল্ড স্টেশন, একটি নিম্ন-চাপের ফোমিং ইউনিট এবং একটি ম্যানুয়াল ঢাকনা৷ ফিল টাইম ড্রিফ্ট, ইনজেকশনের শেষে মূল ঘনত্ব বেড়ে যায়, এবং প্যানেলটি ডিমোল্ডিংয়ের পরে সামান্য নত হয়। কিছুই ভাঙা হয় না। লাইনটি কেবল সেই প্যানেলের জন্য ডিজাইন করা হয়নি।
উপসংহারটি প্রথমে আসে: একটি স্যান্ডউইচ প্যানেল উত্পাদন লাইনে, লেআউটটি সিদ্ধান্ত নেয় আপনি কোন অর্ডারগুলি গ্রহণ করতে পারবেন এবং মিটারিং ইউনিট সিদ্ধান্ত নেয় যে আপনি সেগুলিকে কতবার ধরে রাখতে পারবেন। পুরুত্বের পরিসর, মূল রসায়ন এবং ব্লোয়িং এজেন্ট হল সেই ক্রমটির উপরে পরিমার্জন, এর বিকল্প নয়।
নিম্নলিখিতটি চারটি সিদ্ধান্তকে কভার করে যা সর্বাধিক ওজন বহন করে: ক্রমাগত বনাম অবিচ্ছিন্ন বিন্যাস, প্যানেল বিল্ড আপ এবং মূল রসায়ন, ফোমিং মেশিনের স্পেসিফিকেশন এবং ব্লোয়িং-এজেন্ট রুট। যেখানে একটি চিত্র প্রদর্শিত হয়, এটি হয় একটি প্রকাশিত শিল্প মান বা একটি গণনা যা আপনি একটি স্প্রেডশীটে পুনরাবৃত্তি করতে পারেন৷
উভয় লাইনের ধরন একই পণ্য তৈরি করে। পার্থক্য হল কিভাবে ফেনা চালু করা হয় এবং কতক্ষণ এটি সংযত হয়। একটি অবিচ্ছিন্ন ডাবল-বেল্ট লাইন মিটারের ফোম চলমান নীচের দিকে মুখ করে, এটির উপরে মুখ করে রাখে এবং বেল্টের চাপে ক্রমবর্ধমান ফেনাটিকে ধরে রাখে যতক্ষণ না এটি নিরাময় হয়। একটি বিচ্ছিন্ন মাল্টি-স্টেশন লাইন একটি মিটারযুক্ত শট দিয়ে একটি বন্ধ ছাঁচ পূরণ করে এবং নিরাময়ের জন্য এটি একটি প্রেসের নীচে রাখে।
যে একটি পার্থক্য থ্রুপুট, পণ্য মিশ্রণ, স্ক্র্যাপ হার এবং মূলধন মধ্যে ক্যাসকেড. নীচের টেবিলটি একটি সরবরাহকারী সভায় পেস্ট করার মতো সংস্করণ।
| সিদ্ধান্ত বিন্দু | ক্রমাগত ডবল-বেল্ট লাইন | অবিচ্ছিন্ন মাল্টি-স্টেশন লাইন |
|---|---|---|
| ফেনা ভূমিকা | চলন্ত নীচে সম্মুখীন সম্মুখের দিকে ঢেলে; বেল্টের আগে প্রয়োগ করা শীর্ষ মুখোমুখি | মিটারযুক্ত শট একটি বন্ধ ছাঁচে ইনজেকশনের |
| আউটপুট | বেল্টের গতি দ্বারা সেট করুন, সাধারণত 3 থেকে 15 মি/মিনিট | ছাঁচ গণনা এবং নিরাময় সময় দ্বারা সেট |
| প্যানেলের দৈর্ঘ্য | দৈর্ঘ্যে কাটা, সাধারণত 13.5 মিটার পর্যন্ত | ছাঁচ দৈর্ঘ্য দ্বারা সীমাবদ্ধ |
| বেধ পরিবর্তন | ধীর, এবং পরিবর্তন স্ক্র্যাপ তৈরি করে | Spacers বা ছাঁচ পরিবর্তন, দ্রুত |
| পণ্য মিশ্রণ | এক বা দুটি প্যানেল ধরনের দীর্ঘ রান | মিশ্র আদেশ, দরজা, ঠান্ডা ঘর, ছোট রান |
| মূলধন এবং মেঝে স্থান | সর্বোচ্চ | মাঝারি থেকে কম |
| সেরা ফিট | ভলিউম প্রাচীর এবং ছাদ প্যানেল | কাস্টম এবং মিশ্র উত্পাদন |
প্রথমে শেষ সারি পড়ুন। যখন এক বেধে এক বা দুটি প্যানেলের ধরন অর্ডার বইকে প্রাধান্য দেয়, তখন একটি ক্রমাগত লাইন তার মূলধন অর্জন করে। যখন মুখোমুখি, কোর বা পুরুত্ব মাসে বেশ কয়েকবার পরিবর্তিত হয়, তখন একটি বিচ্ছিন্ন লাইন সাধারণত মোট খরচে জয়ী হয় যদিও এটি কাগজে ধীর দেখায়।
লাইন নিচে স্ট্রিপ এবং ছয় ধাপ আছে. প্যানেলের অভিযোগগুলি প্রায় সবসময় তাদের মধ্যে একটির কাছে ফিরে আসে এবং খুব কমই অপারেটর প্রথমে দোষারোপ করে।
দুটি মুখ, একটি কোর, এবং একটি প্রান্ত প্রোফাইল যা হ্যান্ডলিং এবং সাইট সমাবেশে বেঁচে থাকতে হবে। নীচের বিস্ফোরিত দৃশ্যটি দেখায় যে স্তরগুলি একটি ফোমিং স্টেশনকে আসলে পূরণ করতে হয়।
চিত্র 1: ধাতব-মুখী স্যান্ডউইচ প্যানেলের বিস্ফোরিত আইসোমেট্রিক দৃশ্য। ফেসিংগুলি সাধারণত 0.4 থেকে 0.6 মিমি ইস্পাত বা অ্যালুমিনিয়ামের হয়।
অনমনীয় PIR ফোম সাধারণত 0.021 থেকে 0.023 W/mK এবং PUR 0.022 থেকে 0.026 W/mK-এ ঘোষণা করা হয়, উভয়ই এক্সপিএস-এর নীচে 0.029 থেকে 0.035, ইপিএস 0.031 থেকে 0.038 এবং খনিজ উলের 0.035 থেকে 035। একটি পরিবারের অভ্যন্তরে ছড়িয়ে পড়া পরিবারগুলির মধ্যে ব্যবধানের মতোই গুরুত্বপূর্ণ: একই PUR ফর্মুলেশন ব্লোয়িং এজেন্ট, কোষের গঠন এবং ঘনত্বের উপর নির্ভর করে প্রায় 10% এগিয়ে যেতে পারে।
সাধারণ প্যানেল কোরের তাপ পরিবাহিতা (W/mK, সাধারণ ঘোষিত মান)
চিত্র 2: নিম্ন বার মানে প্রতি মিলিমিটারে ভালো নিরোধক। মান হল সাধারণ প্রকাশিত ঘোষণা; প্রতিটি সরবরাহকারীর কার্য সম্পাদনের ঘোষণা একটি বাধ্যতামূলক চিত্র।
বেধ তারপর বাকি কাজ করে, কিন্তু একটি সমাপ্ত বিল্ডিং মধ্যে রৈখিকভাবে না। নীচের চার্টটি ল্যাম্বডা = 0.024 W/mK এ বিশুদ্ধ পরিবাহী ব্যবহার করে।
প্যানেলের বেধের বিপরীতে U-মান (ল্যাম্বডা = 0.024 W/mK, শুধুমাত্র পরিবাহী)
চিত্র 3: 40 মিমি থেকে 100 মিমি কেটে যাওয়ায় তাপের ক্ষতি প্রায় 60% গণনা করা হয়; 100 মিমি থেকে 200 মিমিতে গেলে এটি আরও 50% কেটে যায়। বাস্তব প্যানেলগুলি এর চেয়ে খারাপ কার্য সম্পাদন করে কারণ EN 14509 ঘোষিত মানগুলির মধ্যে রয়েছে বার্ধক্য এবং তাপীয় সেতু সংশোধন, এবং জয়েন্টগুলি এবং ফিক্সিংগুলি সাইটে ক্ষতি যোগ করে৷
কম চাপ নাড়ার জন্য মোটামুটি 5 থেকে 30 বারের বিপরীতে ইঞ্জেকশনের চাপ সাধারণত 100 থেকে 200 বারের মধ্যে উদ্ধৃত হয়, উচ্চ-চাপের মাথাগুলি ইম্পিংমেন্টের মাধ্যমে মিশ্রিত হয়। একটি প্যানেল লাইনের ব্যবহারিক পার্থক্য হল কোষের গঠন এবং শট পুনরাবৃত্তিযোগ্যতা: একটি উচ্চ-চাপের মাথা একটি দীর্ঘ, পাতলা গহ্বর পূরণ করে এবং শেষ থেকে শেষ পর্যন্ত কম ঘনত্বের তারতম্য থাকে।
সরবরাহকারীরা সাধারণত অনুপাতের নির্ভুলতা প্রায় 1% এবং 1 থেকে 1.5% অঞ্চলে শট পুনরাবৃত্তিযোগ্যতা উদ্ধৃত করে। আপনার নিজস্ব ফর্মুলেশনে 20টি পরপর শটের পরিবর্তনের গুণাঙ্কের জন্য জিজ্ঞাসা করুন, ডেটাশিটের শিরোনাম চিত্রটি নয়। উপাদান তাপমাত্রা নিয়ন্ত্রণ ঠিক ততটাই গুরুত্বপূর্ণ, যখন উভয় উপাদান প্রায় 20 থেকে 25 সেন্টিগ্রেডের মধ্যে প্রায় 2 সেন্টিগ্রেডের মধ্যে রাখা হয় তখন বেশিরভাগ প্যানেল ফর্মুলেশনগুলি সর্বোত্তমভাবে চলে।
 দুই-কম্পোনেন্ট পলিউরেথেন হাই প্রেসার ফোমিং ইনজেকশন মেশিন প্রচলিত পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 180° ঘূর্ণন ইনজেকশনের জন্য একটি রকার আর্ম ব্যবহার করে। রকার হাতের দৈর্ঘ্য কাস্টমাইজ করা যেতে পারে। এটা আমি... পণ্য দেখুন →
ওভারপ্যাকিং এই ধরনের লাইনের শান্ত খরচ। তাত্ত্বিক ন্যূনতম ঘনত্বের উপরে 5 থেকে 10% ভরাট করা একটি আনটিউনড মেশিনে সাধারণ, এবং এটি আক্রমণ করার জন্য দ্রুততম খরচ কারণ এটি প্রতিটি প্যানেলে প্রদর্শিত হয়। থ্রি-কম্পোনেন্ট মেশিনগুলি পলিওলে আগে থেকে মিশ্রিত না করেই শিখা প্রতিরোধক, রঙ্গক বা নিউক্লিটিং এজেন্টের মতো সংযোজনগুলির জন্য তৃতীয় স্ট্রীম যুক্ত করে, যা আপনার পিআইআর ফর্মুলেশনগুলি প্রায়শই পরিবর্তিত হলে বিবেচনা করার মতো।
সাইকেল ম্যাথ প্রথম: থ্রুপুট চক্রের সময় দ্বারা ভাগ করা ছাঁচ স্টেশনের সংখ্যার সমান। রসায়নের মাধ্যমে নিরাময়ের সময় কমানোর চেয়ে স্টেশন যোগ করা প্রায় সবসময়ই সস্তা, নিরাপদ এবং দ্রুত।
 কণাকার ফোম ইনজেকশন মেশিন উত্পাদন লাইন ওভাল প্রোডাকশন লাইনের একটি অনুভূমিক রিং স্ট্রাকচার লেআউট রয়েছে, যা বিভিন্ন আকারের বিভিন্ন ফোমিং ছাঁচের চাহিদা মেটাতে পারে এবং একাধিক পণ্য মিশ্রিত হতে পারে... পণ্য দেখুন →
আপনি যে লেআউটটি চয়ন করুন না কেন, ছাঁচটি মানের সিস্টেমের অংশ। একটি 9 মিটার গহ্বর জুড়ে ছাঁচের তাপমাত্রার অভিন্নতা, ঢাকনা কঠোরতা এবং রিলিজ-এজেন্ট শৃঙ্খলা নমন এবং পৃষ্ঠের ফিনিসকে উদ্ধৃতি পর্যায়ে বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি প্রভাবিত করে।
সাইক্লোপেন্টেনের ওজোন হ্রাসের সম্ভাবনা শূন্য এবং এটি প্রতিস্থাপন করা এইচএফসিগুলির চেয়ে অনেক কম বিশ্ব উষ্ণায়নের সম্ভাবনা রয়েছে। প্রকাশিত 100-বছরের পরিসংখ্যানে HFC-141b মোটামুটি 700 এবং HFC-245fa প্রায় 1,000-এ রয়েছে, যখন হাইড্রোকার্বন নিম্ন দশে বসে। EU-এর সংশোধিত এফ-গ্যাস রেগুলেশন (EU) 2024/573-এর অধীনে HFC রুটকে আরও সংকুচিত করা হচ্ছে, যে কারণে হাইড্রোকার্বন সিস্টেমগুলি প্যানেল ফোমে অংশীদারিত্ব বজায় রাখে।
পেন্টেন দাহ্য, এবং এটি কেবল মেশিন নয়, উদ্ভিদকেও পরিবর্তন করে। ফোমিং জোনে বিস্ফোরণ-প্রমাণ বৈদ্যুতিক, যান্ত্রিক বায়ুচলাচল, গ্যাস সনাক্তকরণ, গ্রাউন্ডিং এবং বন্ধন এবং মিক্সিং হেডের কাছাকাছি কোথাও কোনও ইগনিশন উত্স আশা করুন। একটি প্রি-মিক্স সিস্টেম ডোজ করার আগে পেন্টেন ঘনত্ব এবং তাপমাত্রা স্থিতিশীল রাখে, যা শটটিকে শিফটের প্রথম প্যানেল থেকে শেষ পর্যন্ত পুনরাবৃত্তিযোগ্য করে তোলে।
 সাইক্লোপেন্টেন প্রিমিক্স সিস্টেম সাইক্লোপেন্টেন প্রিমিক্সিং সিস্টেমের কাজের নীতি সঠিকভাবে পরিমাপ করুন এবং বিভিন্ন পলিউরেথেন কাঁচামাল যেমন আইসোসায়ানেট, পলিথার পলিওল, অনুঘটক, ফোমিন... পণ্য দেখুন →
ফায়ার কর্মক্ষমতা তাপ কর্মক্ষমতা থেকে একটি পৃথক কথোপকথন. প্যানেল EN 13501-1 শ্রেণীবদ্ধ করা হয়; অনেক PIR সিস্টেম B-s1,d0-তে পরীক্ষা করা হয়, PUR সিস্টেম সাধারণত B-s2,d0 বা B-s3,d0-এ অবতরণ করে এবং খনিজ উলের কোর A2-s1,d0-এ পৌঁছায়। শ্রেণীবিভাগ সিস্টেম-নির্দিষ্ট এবং বেধ-নির্দিষ্ট, তাই আপনি যে সঠিক বিল্ড-আপ বিক্রি করছেন তার জন্য সর্বদা পারফরম্যান্সের ঘোষণা পড়ুন এবং কখনোই অনুমান করবেন না যে শুধুমাত্র একটি মূল রসায়ন একটি ক্লাসের গ্যারান্টি দেয়।
বেশিরভাগ প্যানেলের অভিযোগের জন্য ছয়টি ত্রুটি রয়েছে এবং প্রতিটিতে প্রথম চেকের একটি সংক্ষিপ্ত তালিকা রয়েছে।
একটি কারখানা গ্রহণযোগ্যতা পরীক্ষার জন্য, লিখিতভাবে নিম্নলিখিতগুলির জন্য জিজ্ঞাসা করুন:
এটি এমন সরঞ্জাম সেট যা দুটি ধাতব মুখ এবং একটি ফোম কোরকে একটি উত্তাপযুক্ত প্যানেলে পরিণত করে: ফেসিং ফিড, এজ সিলিং, একটি ফোমিং বা ইনজেকশন মেশিন, একটি কিউরিং বিভাগ যেমন একটি ডাবল বেল্ট বা একটি প্রেস, তারপর কেটে-অফ, ট্রিমিং এবং স্ট্যাকিং।
বিচ্ছিন্ন রেখায়, থ্রুপুট চক্রের সময় দ্বারা বিভক্ত ছাঁচ স্টেশনগুলির সমান, তাই 10-মিনিটের চক্র সহ একটি 20-স্টেশন লাইন তার তাত্ত্বিক হারে প্রতি ঘন্টায় প্রায় 120 প্যানেল তৈরি করে। চেঞ্জওভার এবং স্ক্র্যাপের পরে বাস্তব আউটপুট কম হয়; সর্বদা আপনার নিজের প্যানেলের আকার থেকে গণনা করুন।
PUR সাধারণত সস্তা এবং স্ট্যান্ডার্ড কোল্ড-রুম এবং দেয়ালের প্রয়োজনীয়তা পূরণ করে। PIR বাছাই করা হয় যখন ফায়ার পারফরম্যান্স বা উচ্চতর পরিষেবা তাপমাত্রা গুরুত্বপূর্ণ, এবং এটি সাধারণত PUR-এর তুলনায় একটি ভাল EN 13501-1 ক্লাসে পরীক্ষা করা হয়, তবে উচ্চতর ফর্মুলেশন খরচে।
হ্যাঁ, এবং অনেক নতুন লাইন করে। এটির জন্য একটি বিস্ফোরণ-প্রমাণ ফোমিং এলাকা, বায়ুচলাচল, গ্যাস সনাক্তকরণ এবং একটি প্রি-মিক্স বা ডোজিং সিস্টেম প্রয়োজন, তাই রেট্রোফিট খরচ আসল। অর্থপ্রদান হল নিয়ন্ত্রক স্থিতিশীলতা এবং একটি GWP HFC-141b বা HFC-245fa এর অনেক নিচে।
বেশিরভাগ ধাতব-মুখী PUR এবং PIR প্যানেল কোরগুলি 38 থেকে 45 kg/m3 অঞ্চলে নির্দিষ্ট করা হয়েছে। এর নীচে, যান্ত্রিক বৈশিষ্ট্য এবং মাত্রিক স্থিতিশীলতা পড়ে যায়; এর উপরে, আপনি এমন উপাদানের জন্য অর্থ প্রদান করছেন যা সামান্য নিরোধক মান যুক্ত করে।
ঠান্ডা ঘরগুলি বিচ্ছিন্ন লাইনের সাথে ভালভাবে উপযুক্ত কারণ প্রয়োজনীয় দৈর্ঘ্য এবং বেধ ব্যাপকভাবে পরিবর্তিত হয় এবং অর্ডারের পরিমাণ মাঝারি। ক্রমাগত ডবল-বেল্ট লাইনগুলি অর্থপূর্ণ হয় যখন এক বা দুটি প্যানেলের ধরন অর্ডার বইকে প্রাধান্য দেয় এবং ভলিউমগুলি মূলধনকে সমর্থন করে।
আপনি কিছু স্বাক্ষর করার আগে, দুটি নথির জন্য জিজ্ঞাসা করুন: ইতিমধ্যেই চলমান একটি মেশিন থেকে একটি শট-ওজন পুনরাবৃত্তিযোগ্যতা রেকর্ড এবং আপনার ইচ্ছাকৃত বেধে আপনার নিজস্ব ফর্মুলেশনে একটি কারখানার গ্রহণযোগ্যতা পরীক্ষা। এই দুটি রেকর্ড আপনাকে যেকোনো ব্রোশারের চেয়ে একটি স্যান্ডউইচ প্যানেল উত্পাদন লাইন সম্পর্কে আরও বেশি বলে।
আপনি যদি এখনও প্রক্রিয়া ক্রম ম্যাপিং করা হয়, আমাদের PU ফেনা উত্পাদন সরঞ্জাম ক্রেতা গাইড সরঞ্জামের ক্রম এবং প্রতিটি পর্যায়ে জিজ্ঞাসা করা প্রশ্নগুলির মধ্য দিয়ে চলে। নিংবো জিনলিয়াং যন্ত্রপাতি মিটারিং ইউনিট, লাইন লেআউট এবং ব্লোয়িং-এজেন্ট সিস্টেমকে একটি প্যাকেজ হিসাবে সরবরাহ করে, আপনার প্যানেলের পরিসর এবং আউটপুট লক্ষ্যের আকারে।
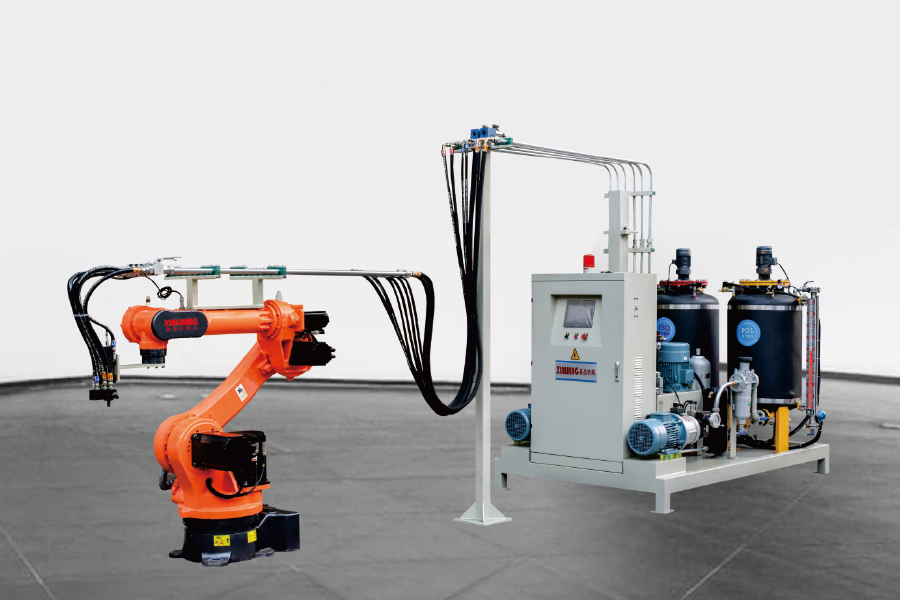
রোবট ব্র্যান্ডটি কাস্টমাইজ করা যায় এবং ছয় অক্ষের ম্যানিপুলেটর ব্যবহার করা হয়। এটি 24 ঘন্টা স্ব...
বিশদ দেখুন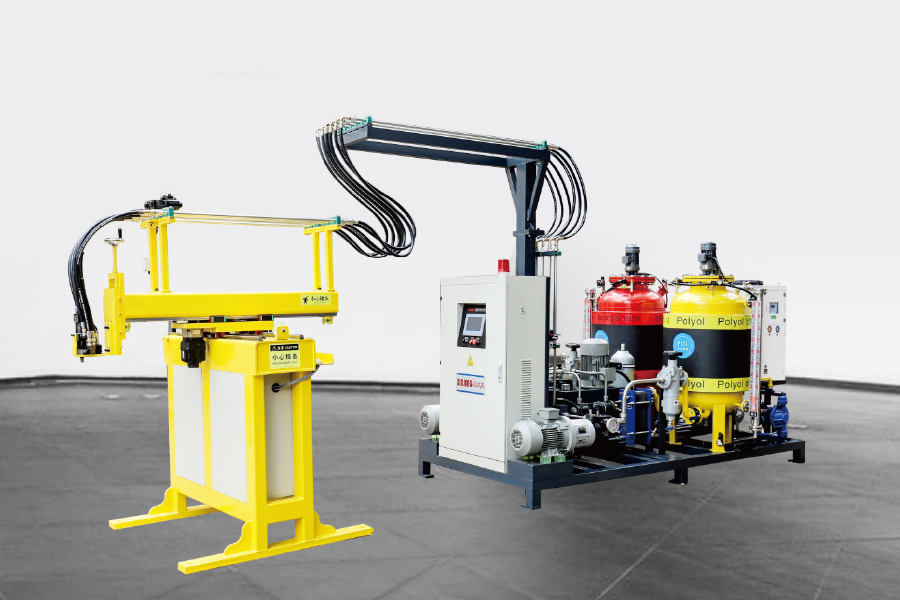
সার্ভো মোটর কন্ট্রোলের মাধ্যমে, একটি তিন অক্ষের ম্যানিপুলেটর ব্যবহার করে, প্রোগ্রামটি প্রোগ্রামিং...
বিশদ দেখুন
প্রচলিত পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 180 ° ঘূর্ণন ইনজেকশনের জন্য একটি রকার আর্ম ব্যবহার...
বিশদ দেখুন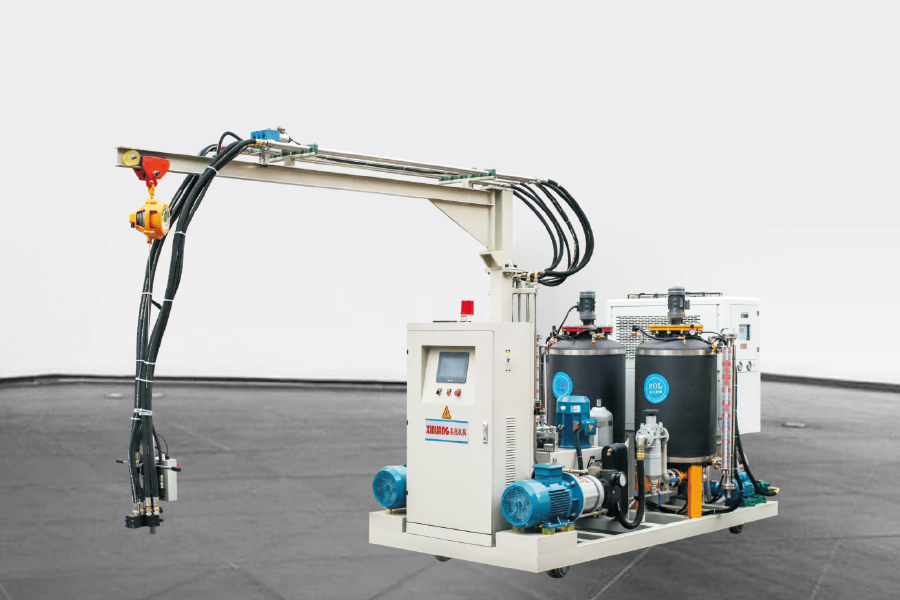
ট্র্যাক সহ দ্বি-উপাদান পলিউরিথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনে প্রচলিত ফোমিং মেশিনের মতো একই কনফি...
বিশদ দেখুন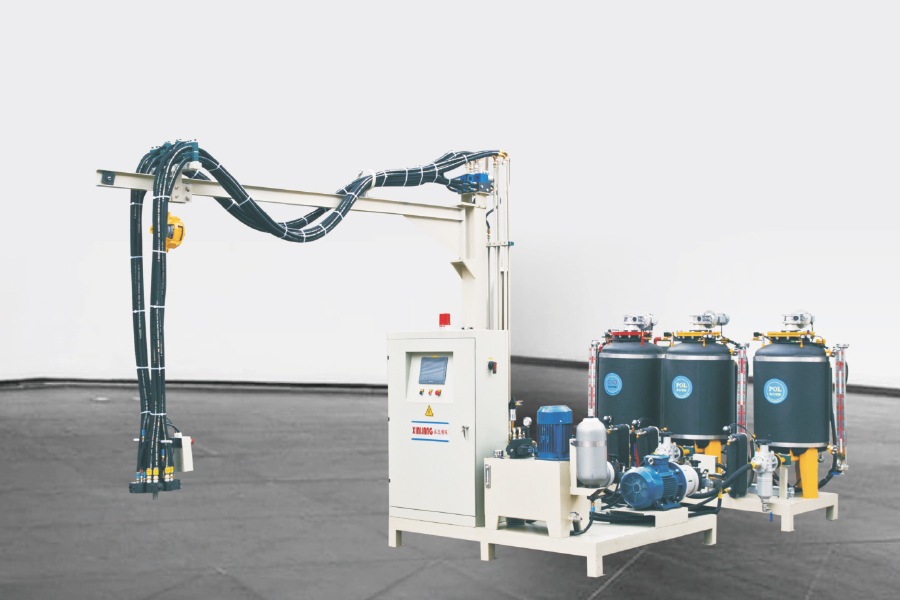
দ্য ত্রি-উপাদান পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিন 1 আইএসও ট্যাঙ্ক এবং 2 টি পলি ট্যাঙ্...
বিশদ দেখুন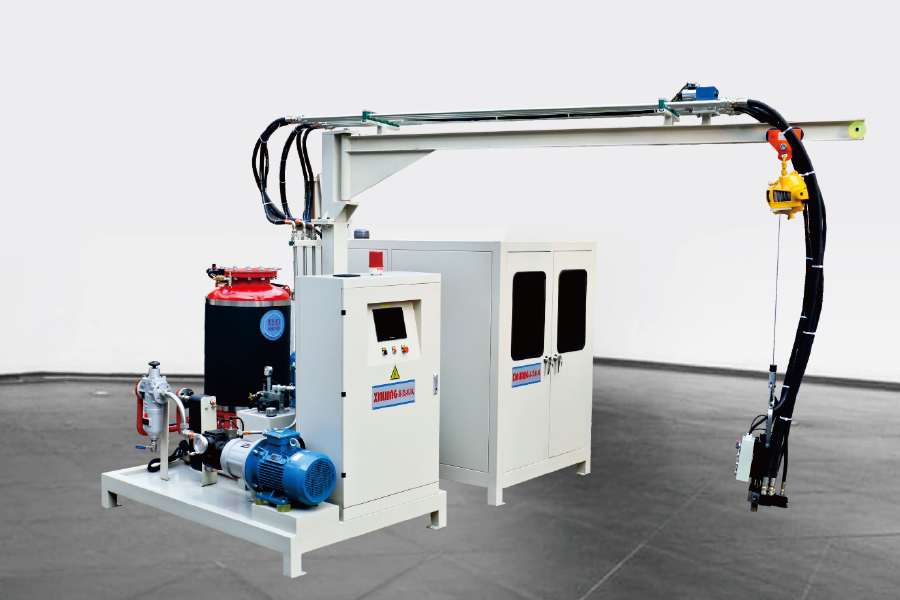
সাইক্লোপেন্টেন পলিউরেথেন উচ্চ-চাপ ফোমিং ইনজেকশন মেশিনটির অর্থ পলিটিতে সাইক্লোপেনটেন থাকে। সাইক্লো...
বিশদ দেখুন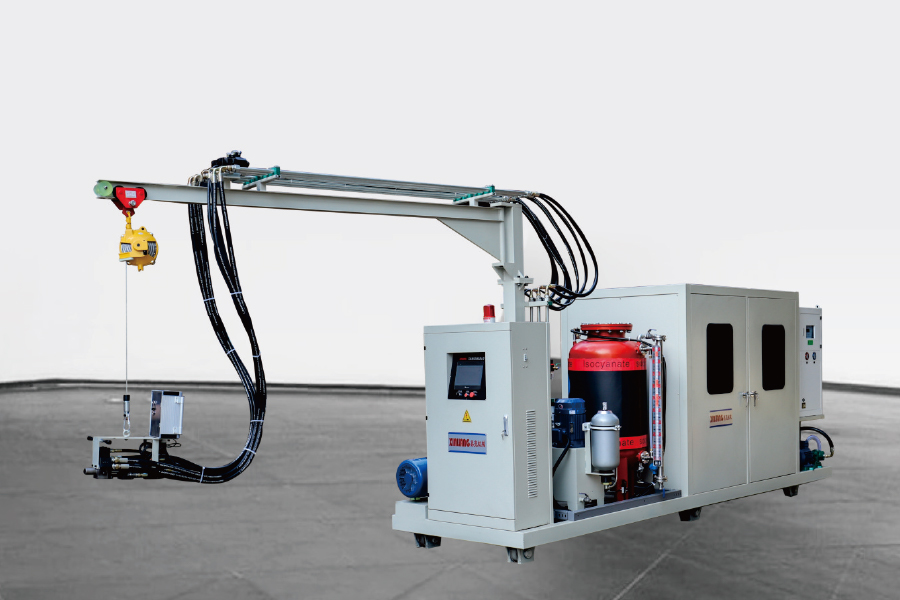
কনফিগারেশনটি সাইক্লোপেন্টেন উচ্চ-চাপ ফোমিং মেশিনের সমান। পার্থক্যটি হ'ল কিছু গ্রাহক কারখানার...
বিশদ দেখুন
সাইক্লোপেন্টেন প্রিমিক্সিং সিস্টেমের কার্যনির্বাহী নীতি পলিউরেথেন পণ্যগুলির পরবর্তী উত্পাদনের ...
বিশদ দেখুন